Del hilo de vidrio a la cuenta terminada: llama, mandril y recocido
Graralu reúne notas de taller sobre el trabajo del vidrio al soplete tal como se practica en un banco pequeño: cómo se lee una llama, en qué se diferencian el borosilicato y el vidrio blando, por qué el separador decide la calidad del agujero y qué ocurre dentro de la mufla cuando la pieza ya parece acabada.
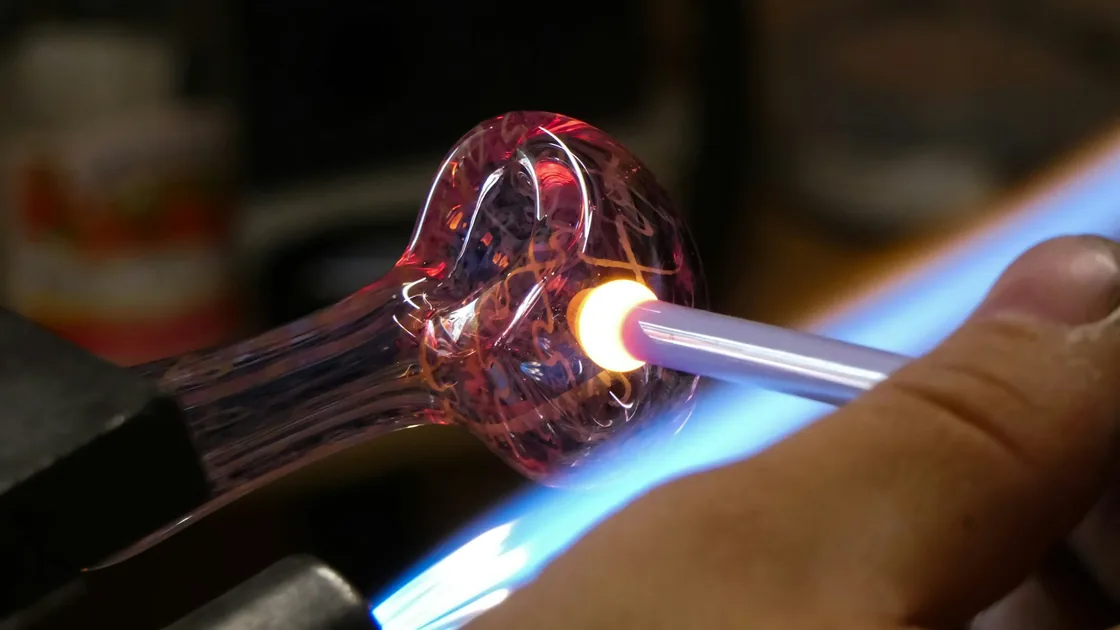
La llama: regular el soplete y aprender a leer el fuego
Un soplete de sobremesa para cuentas trabaja con un combustible —propano o butano en la mayoría de los talleres domésticos de España— y un comburente, que puede ser el aire de un pequeño compresor o el oxígeno de un concentrador o una botella. La diferencia no es un detalle: con aire se obtiene una llama ancha, blanda y relativamente fría, suficiente para vidrio blando; con oxígeno la llama se concentra, alcanza temperaturas mucho más altas y se vuelve imprescindible para el borosilicato.
Al encender conviene abrir primero el combustible, prender y después ir introduciendo el comburente poco a poco. La llama pasa entonces de amarilla y sucia a azul y definida. El punto de referencia es el cono interior: por delante de su punta se concentra el calor útil, y es ahí donde se funde el vidrio sin ahumarlo. Si la pieza se llena de hollín gris, sobra combustible; si el vidrio chisporrotea, se decolora o forma pequeñas burbujas en superficie, sobra oxígeno.
Llama reductora y llama oxidante
Con exceso de combustible se obtiene una llama reductora, útil para sacar reflejos metálicos en vidrios de plata y en algunos colores reactivos. Con exceso de comburente, una llama oxidante, más limpia y agresiva, que mantiene los colores estables pero puede quemar algunos tonos delicados. La mayor parte del trabajo se hace con una llama neutra, ligeramente por encima del equilibrio, y solo se desplaza el ajuste en los momentos concretos en que interesa una reacción.
Merece la pena dedicar sesiones enteras a manejar el soplete sin intención decorativa: calentar una varilla, enfriarla, volver a calentarla y observar cuánto tarda el vidrio en pasar de rígido a blando. Ese reflejo, el de anticipar el movimiento un segundo antes de que ocurra, se aprende mirando la llama, no leyendo sobre ella.
Borosilicato y vidrio blando: dos materiales con ritmos distintos
El vidrio blando —sodocálcico, el de las varillas italianas y de buena parte del vidrio de color europeo— funde antes, perdona menos los cambios bruscos de temperatura y ofrece una paleta enorme de colores opacos y transparentes. El borosilicato resiste mucho mejor el choque térmico, se trabaja más caliente y durante más tiempo, y tiene una gama de color más corta pero con reacciones metálicas muy características.
La clave práctica es el coeficiente de dilatación, el famoso COE. Dos vidrios solo se pueden combinar en la misma pieza si sus coeficientes son compatibles: mezclar un vidrio blando de COE 104 con borosilicato de COE 33 produce tensiones internas que terminan en grietas, a veces semanas después. Aunque el número esté impreso en la etiqueta, dentro de una misma familia conviene comprobar que el fabricante indica compatibilidad real, sobre todo al combinar marcas.
Precalentar antes de entrar en la llama
Ninguna varilla fría debe ir directa al punto más caliente. Se acerca por la periferia de la llama, girando, y se va introduciendo a medida que se atempera. El vidrio blando es especialmente sensible: un salto de temperatura demasiado rápido lo hace estallar en esquirlas. El borosilicato tolera entradas más francas, pero también agradece unos segundos de calentamiento gradual.
- Guardar cada familia de vidrio separada y etiquetada, para no acabar mezclando coeficientes por descuido.
- Trabajar los colores opacos algo más fríos: se queman y se apagan antes que los transparentes.
- Anotar cómo se comporta cada color nuevo; muchas reacciones dependen del vidrio concreto, no de una regla general.
Mandriles y separador: el agujero se decide antes de fundir nada
La cuenta se forma sobre un mandril, una varilla de acero inoxidable que después se retira y deja el orificio de ensartado. Entre el metal y el vidrio hace falta una capa de separador: una suspensión, normalmente a base de alúmina y caolín, que impide que el vidrio se pegue al acero y permite extraer la pieza en frío sin esfuerzo.
El separador se aplica por inmersión, con un movimiento continuo y sin remover demasiado el bote, para evitar burbujas. Una capa demasiado fina se desprende dentro de la llama y la cuenta queda soldada al mandril; una capa demasiado gruesa se resquebraja y deja un agujero irregular, con restos difíciles de limpiar. La referencia habitual es una capa uniforme, mate y sin goterones, de unos pocos centímetros de longitud en la zona donde se va a construir la pieza.
Secado y curado
El separador debe secar por completo antes de acercarse al fuego. Muchos talleres lo dejan al aire varias horas y después lo curan pasándolo despacio por la periferia de la llama, girando sin parar, hasta que el brillo húmedo desaparece. Si queda humedad atrapada, el agua se convierte en vapor de golpe y desprende la capa justo cuando el vidrio empieza a envolverla.
- Mandriles limpios, sin restos de vidrio ni separador de sesiones anteriores.
- Bote de separador bien mezclado y cerrado, sin costras en la superficie.
- Inmersión en un solo gesto, sin subir y bajar repetidamente.
- Retirada del exceso con un giro suave al sacar el mandril.
- Secado completo antes de encender el soplete.
- Curado lento en la zona fría de la llama, siempre girando.
Formar la cuenta: gravedad, rotación y simetría
El gesto básico consiste en fundir la punta de la varilla hasta obtener una gota estable y enrollarla sobre el mandril en rotación. A partir de ahí, casi todo el trabajo lo hacen dos fuerzas: el calor, que vuelve el vidrio maleable, y la gravedad, que lo arrastra siempre hacia abajo. Girar el mandril de forma continua y a velocidad constante es lo que impide que la gota se descuelgue hacia un lado.
La simetría no se corrige al final, se construye desde el principio. Si el primer envoltorio de vidrio queda descentrado, cada capa posterior amplifica el error. Resulta más rápido detenerse, repartir el volumen con calor y rotación, y solo después seguir añadiendo material. Mantener el mandril horizontal y la mirada a la altura de la pieza ayuda a detectar desviaciones antes de que se consoliden.
Herramientas de conformado
Para pasar de una forma redonda a una lenteja, un cilindro o un bicono se emplean placas de grafito, mordazas y moldes de latón. Todas actúan sobre vidrio caliente y todas enfrían la zona que tocan, así que se usan en contactos breves, devolviendo la pieza a la llama entre gesto y gesto. Las marcas y pliegues que aparecen al presionar se borran con un calentamiento general que redondea de nuevo la superficie: es el mismo principio del pulido a fuego.
Durante toda la sesión la pieza debe mantenerse caliente. Una cuenta que se deja enfriar en la mano mientras se prepara el color siguiente puede agrietarse sin previo aviso al volver a la llama, y el corte suele ser limpio, invisible hasta que la pieza se rompe en dos.
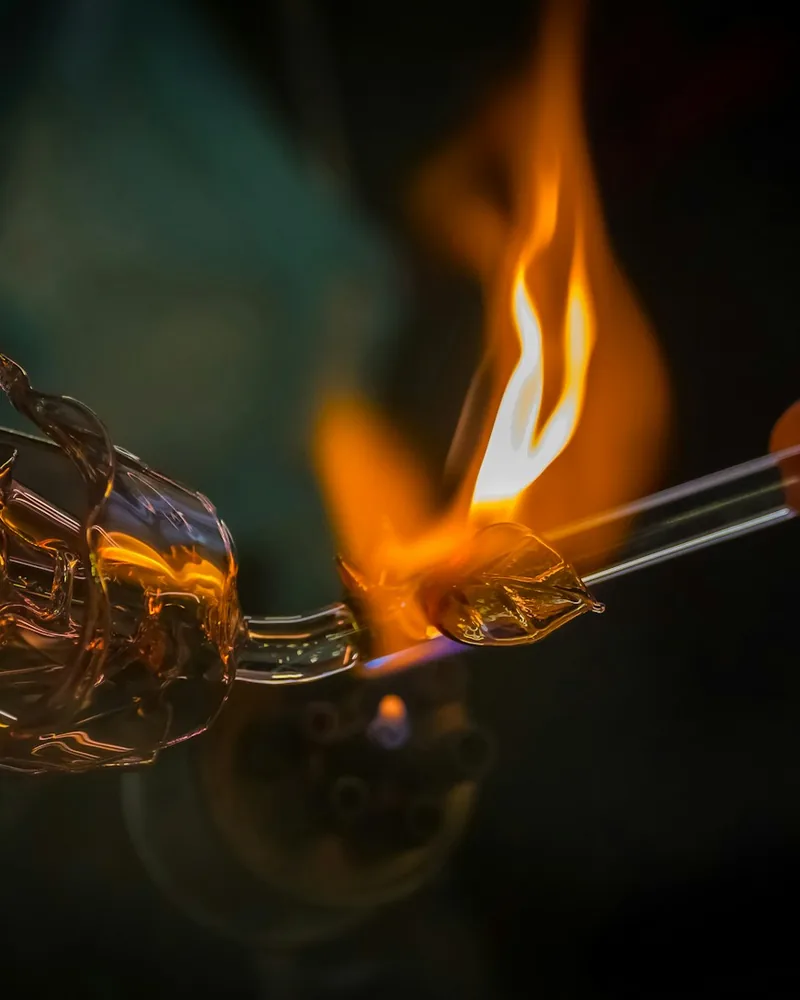
Varillas de color, hoja metálica y frita
El color entra en la cuenta de varias maneras. Lo más directo es aplicar varilla sobre la base caliente, en hilos, puntos o manchas. También se usan cañas compuestas, construidas previamente estirando vidrios superpuestos, que permiten repetir un mismo patrón en varias piezas.
La hoja metálica —plata fina u oro— se aplica sobre la cuenta caliente, se adhiere por contacto y se puede fundir dentro del vidrio o dejar en superficie. Con una llama reductora, la plata sobre ciertos vidrios genera irisaciones que ningún color de catálogo reproduce. La frita, vidrio molido en distintos calibres, se recoge rodando la pieza caliente sobre un platillo y se funde después hasta integrarla.
Orden de aplicación
Conviene decidir de antemano qué queda dentro y qué queda fuera. Los elementos que deben verse en profundidad se aplican antes y se cubren con una capa de transparente; los que buscan textura o brillo metálico se dejan para el final, con calentamientos cortos para no apagarlos. Cada añadido enfría la zona tratada, así que entre paso y paso la pieza vuelve a la llama para igualar temperaturas.
Puntos, hilos y rodillos de textura
El punto es el recurso decorativo más agradecido y el que más delata la mano. Se deposita tocando la superficie con la punta de la varilla fundida y separándola con un pequeño giro. Un punto bien hecho tiene el mismo volumen que sus vecinos y está a la misma distancia de ellos; para conseguirlo ayuda colocar primero los cuatro puntos cardinales y repartir el resto en los huecos, en lugar de ir avanzando en círculo.
Los puntos apilados en capas de distinto color, arrastrados con una púa fina, generan los motivos clásicos de plumeado y corazón. El arrastre se hace con el vidrio justo en el punto en que fluye: demasiado frío se rompe el dibujo, demasiado caliente se difumina y desaparece.
Texturas por presión
Los rodillos y placas grabadas imprimen un relieve sobre la cuenta caliente en un solo gesto de rodadura. Como cualquier herramienta fría, roban calor, y el resultado depende de que la superficie esté uniformemente blanda en el momento del contacto. Después de texturizar no se debe recalentar en exceso: el propio fuego borra el relieve que se acaba de crear.
- Marcar primero los puntos de referencia y repartir después.
- Separar la varilla con un giro, no tirando en línea recta.
- Arrastrar los diseños con la púa limpia y ligeramente templada.
- Trabajar la textura con la pieza entera a temperatura homogénea.
- Comprobar la simetría girando la cuenta contra la luz, no al tacto.
- Terminar con un pulido a fuego breve si se busca brillo uniforme.
El recocido en mufla y por qué no es un paso opcional
Cuando una cuenta se enfría al aire, la superficie se contrae antes que el interior. Esa diferencia deja tensiones congeladas dentro del vidrio. La pieza puede parecer perfecta durante días y romperse al recibir un golpe leve, al cambiar de temperatura o simplemente al ser ensartada. El recocido elimina esas tensiones manteniendo el vidrio durante un tiempo determinado en su intervalo de recocido y bajando después la temperatura muy despacio.
El procedimiento habitual tiene tres tramos: la pieza entra en el horno caliente durante la sesión, se mantiene después en la temperatura de recocido propia del vidrio, y finalmente desciende de forma controlada hasta ambiente. Los valores concretos dependen del material —los vidrios blandos suelen recocerse en torno a los 500-520 °C y el borosilicato bastante por encima— y del grosor de la pieza: cuanto más maciza, más largos deben ser el mantenimiento y el enfriamiento. La referencia válida es siempre la ficha del fabricante del vidrio utilizado.
Mientras no hay horno disponible
Algunos talleres pequeños usan vermiculita o fibra cerámica para retardar el enfriamiento de la pieza recién hecha. Eso reduce el choque inmediato, pero no es un recocido: no sustituye al ciclo controlado ni garantiza que la cuenta quede libre de tensión. Es una solución de espera, útil si la pieza se va a recocer más tarde en tanda, no un método equivalente.
- Ajustar el ciclo al vidrio concreto, no a una temperatura genérica.
- No abrir el horno durante el descenso: entra aire frío y se pierde todo el trabajo.
- Alargar el mantenimiento en piezas gruesas o con mucha masa acumulada.
- Recocer juntas solo piezas de coeficiente compatible y grosores parecidos.
Retirar el mandril y limpiar el agujero
Con la pieza completamente fría, un giro firme del mandril rompe la unión del separador y la cuenta sale sola. Si se resiste, casi nunca es cuestión de fuerza: suele indicar que la capa de separador era insuficiente o que quedó vidrio en contacto directo con el acero. Forzar en ese punto agrieta la pieza.
Dentro del orificio quedan restos de separador reseco. Se eliminan con agua y un limpiador de agujeros —una varilla fina con punta abrasiva o un cepillo de acero de diámetro adecuado— girando en ambos sentidos hasta que el interior queda liso y el agua sale limpia. Es un paso poco vistoso, pero determina que el hilo o el cordón no se deshilache con el uso y que la cuenta no manche el resto del montaje.
Conviene revisar también los bordes del agujero: si el vidrio ha quedado cortante, un breve pulido a fuego antes del recocido o un ligero repasado con abrasivo evita que la pieza corte el hilo con el tiempo.
Ventilación, vista y orden en el banco
Trabajar con llama abierta en un espacio cerrado implica dos problemas que no se ven: los gases de combustión y los vapores metálicos que desprenden algunos colores. La solución no es abrir una ventana, sino establecer un flujo de aire real, con una extracción que capte por encima o detrás de la llama y una entrada de aire compensatoria que sustituya el volumen extraído.
La vista necesita protección específica. Las gafas de didimio filtran el intenso resplandor sódico amarillo que emite el vidrio caliente y permiten ver la pieza con claridad; para trabajar borosilicato con oxígeno se emplean filtros más completos, que además atenúan la radiación infrarroja. Unas gafas de sol o unas de seguridad transparentes no cumplen esa función.
Antes de encender
- Extracción en marcha y entrada de aire abierta.
- Superficie de trabajo despejada, sin papel ni trapos sueltos.
- Mangueras y conexiones revisadas, sin fugas ni rozaduras.
- Botellas y reguladores sujetos y en posición estable.
- Gafas filtrantes adecuadas al vidrio y al tipo de llama.
- Pelo recogido, ropa de fibra natural, nada colgando.
- Recipiente metálico para los recortes de vidrio caliente.
- Salida despejada y extintor accesible.
Al apagar se invierte el orden del encendido y se cierran las llaves del suministro, no solo las del soplete. El banco se deja frío y ordenado: el vidrio caliente y el vidrio frío tienen exactamente el mismo aspecto.
Qué se publica en Graralu
Graralu es un proyecto informativo dedicado exclusivamente al trabajo del vidrio al soplete y a la fabricación de cuentas. Los materiales se redactan como notas de taller: explicaciones de proceso, criterios de decisión y listas de comprobación, sin recomendaciones de compra ni actividad comercial.
- Regulación del soplete y lectura de la llama
- Borosilicato y vidrio blando, compatibilidad de coeficientes
- Mandriles, separador y preparación del agujero
- Formado de la cuenta y control de la simetría
- Varillas de color, hoja metálica y frita
- Puntos, arrastres y texturas por presión
- Ciclos de recocido en mufla
- Extracción del mandril y limpieza del orificio
- Ventilación, protección ocular y orden del banco
- Alcance y criterios del proyecto
Contacto con el proyecto
Si detectas un error, echas en falta un tema o quieres proponer una corrección técnica sobre cualquiera de los textos, el correo electrónico es la única vía de contacto de Graralu. No hay formularios, registro ni suscripción: el mensaje llega directamente a la dirección del proyecto.
Graralu
[email protected]